Conseils techniques
Oxycoupage ou plasma : quel procédé selon l'épaisseur de votre tôle ?
Deux procédés thermiques, deux plages d'épaisseur qui se recouvrent entre 30 et 65 mm : voici comment nous choisissons entre plasma et oxycoupage pour découper vos pièces sur plan.
Le choix dépend d'abord de l'épaisseur. Chez Blanchard Oxycoupage, une tôle de 2 à 30 mm passe en plasma et une tôle de 65 à 160 mm en oxycoupage. Entre 30 et 65 mm, les deux procédés sont possibles : notre atelier retient celui qui convient à la pièce, selon sa forme, sa nuance, ses trous et sa quantité.
Les plages d'épaisseur de nos procédés
- Plasma : de 2 à 65 mm. C'est notre procédé principal, pour les tôles minces et moyennes. Voir la découpe plasma.
- Oxycoupage : de 30 à 160 mm, sur une machine à 6 têtes et une table de 6 000 × 2 500 mm. Voir l'oxycoupage.
- Zone de recouvrement : de 30 à 65 mm, le procédé est choisi pièce par pièce.
- Laser et jet d'eau : nous proposons aussi la découpe laser et la découpe jet d'eau, pour les pièces qui demandent un contour très fin ou une coupe sans chaleur.
Vous n'avez pas à imposer le procédé dans votre demande. Indiquez la nuance, l'épaisseur, la quantité et les opérations attendues : nous choisissons la découpe la plus adaptée.
Comment fonctionne l'oxycoupage
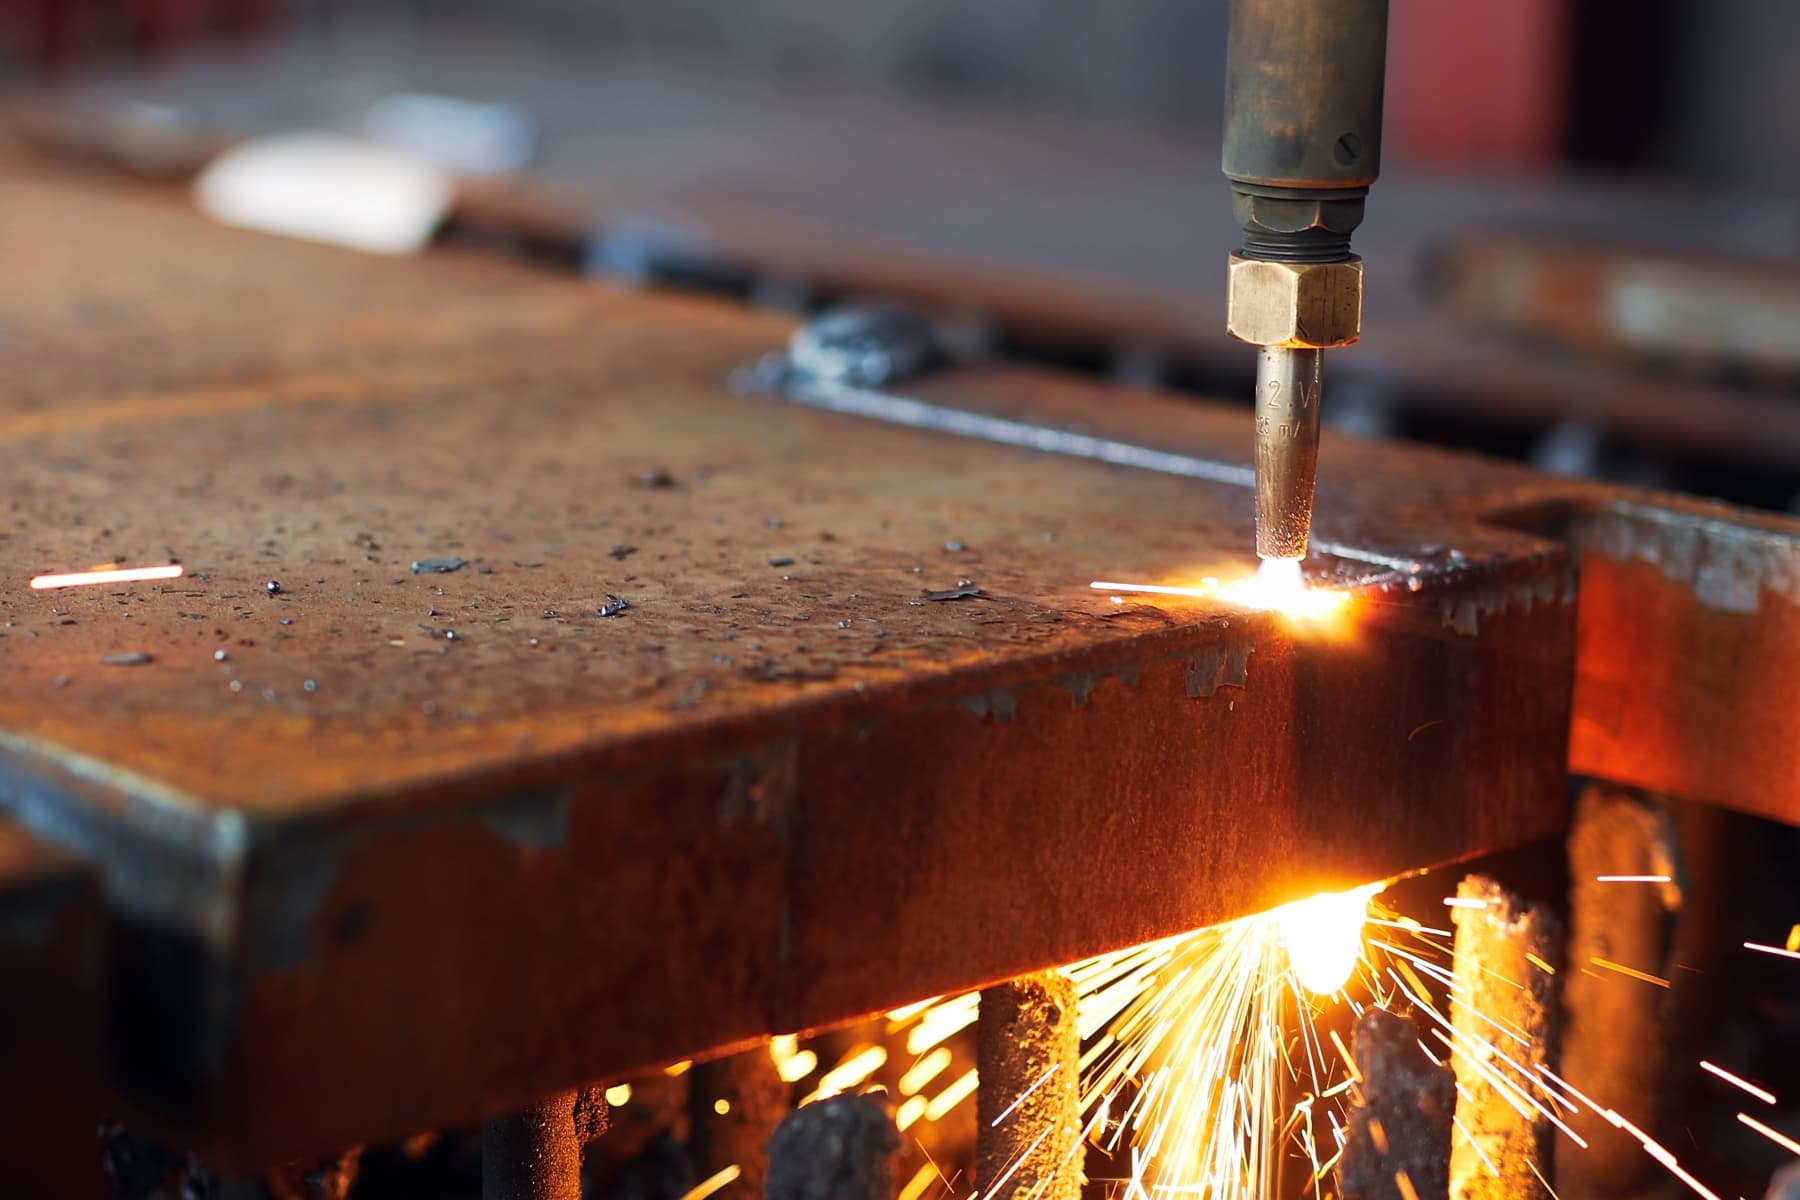
L'oxycoupage découpe l'acier par combustion. Une flamme de chauffe porte le métal à sa température d'inflammation. Un jet d'oxygène pur le brûle alors et chasse les oxydes hors de la saignée.
Le procédé convient aux aciers au carbone et faiblement alliés : aciers de construction comme le S355, aciers anti-abrasion, aciers à très haute limite élastique. Son point fort est la forte épaisseur, là où le plasma atteint ses limites. Plusieurs têtes peuvent découper en même temps des pièces identiques sur une même tôle : notre machine en compte 6.
En contrepartie, l'oxycoupage apporte plus de chaleur à la pièce. La zone affectée thermiquement le long du bord est plus large qu'en plasma, et le procédé est lent sur les tôles minces.
Comment fonctionne la découpe plasma
Le plasma découpe par fusion. Un arc électrique traverse un gaz confiné par une tuyère et l'ionise. Le jet obtenu, à très haute température, fond l'acier et l'expulse de la saignée.
Sur les tôles minces et moyennes, le plasma est plus rapide que l'oxycoupage. Sa saignée est plus fine et il chauffe moins la pièce. Il découpe aussi bien les aciers de construction que l'acier anti-abrasion Hardox® 450 ou l'acier à très haute limite élastique Strenx® 700. Sa limite est l'épaisseur : au-delà de 65 mm, nos pièces passent en oxycoupage.
Entre 30 et 65 mm : nos critères de choix
Dans cette plage, plusieurs éléments font pencher la décision :
- La forme : des contours fins et de petits rayons profitent de la saignée étroite du plasma.
- La quantité : une série de pièces identiques et épaisses profite des 6 têtes d'oxycoupage, qui travaillent en parallèle.
- La nuance : SSAB publie, pour chaque acier, des recommandations de découpe thermique selon l'épaisseur, notamment de préchauffage. Elles guident le procédé et les réglages.
- Les trous et les chanfreins : les deux procédés les réalisent avec le contour, sur des machines différentes. Le choix dépend de la géométrie demandée.
- L'état de bord attendu : si le bord doit rester exempt de toute chaleur, la découpe jet d'eau devient l'option à étudier.
Trous, fraisures et chanfreins
Une pièce d'usure boulonnée a besoin de trous fraisés, pour que la tête de vis reste noyée. Nous les découpons dans la même opération que le contour, en plasma comme en oxycoupage.
- En plasma : une tête à chanfreiner circulaire réalise les chanfreins, les trous fraisés et les trous carrés.
- En oxycoupage : une tête tournante découpe les trous ronds ou carrés et leur fraisure en une seule opération.
Une lame d'usure ou une lame de godet sort ainsi de la machine prête à être boulonnée, sans reprise en usinage dans la plupart des cas. Voir les trous fraisés.
Tolérances et finition
La norme ISO 9013 classe les coupes thermiques selon l'équerrage de la face de coupe, sa rugosité et les écarts dimensionnels admis. Nos découpes respectent la classe 442, en plasma comme en oxycoupage.
Quand une cote exige plus de précision, nous usinons la pièce après découpe. Nous réalisons aussi le meulage, l'ébavurage et le pliage. Voir le parachèvement.
Pour un chiffrage, envoyez votre plan DXF, ou DWG, avec la nuance, l'épaisseur et la quantité, par le formulaire de devis. Nous répondons dans la demi-journée, hors devis complexes.
Sur le même sujet
- Hardox® 450L'acier anti-abrasion Hardox® 450 est la nuance de référence des pièces d'usure. Nous l'avons en stock de 2 à 160 mm et le découpons sur plan près de Nantes.
- Strenx® 700L'acier à très haute limite élastique Strenx® 700 est la nuance de structure la plus demandée de la gamme. Nous l'avons en stock de 3 à 160 mm et le découpons sur plan.
- S355L'acier de construction S355 est la nuance des charpentes, des châssis et des pièces mécano-soudées sollicitées. Nous l'avons en stock de 4 à 120 mm et le découpons sur plan.
- Lames d’usureCouteaux de godet, de niveleuse ou de racleur : des lames d'usure découpées sur plan en acier anti-abrasion SSAB, avec chanfrein et trous fraisés en une seule opération.
- GodetsLames, fonds, joues et renforts de godet découpés sur plan en acier anti-abrasion Hardox® 450 ou Hardox® 500 Tuf, pris dans notre stock de plus de 1 000 tonnes.
Questions fréquentes
Quel procédé de découpe pour une tôle d'acier de 50 mm ?
Les deux sont possibles : notre plasma découpe jusqu'à 65 mm et notre oxycoupage à partir de 30 mm. Nous choisissons selon la forme de la pièce, la nuance, les trous et la quantité. Vous n'avez pas à préciser le procédé dans votre demande.
Une tôle de 20 mm peut-elle passer en oxycoupage ?
Non, pas chez nous : notre oxycoupage commence à 30 mm. Une tôle de 20 mm passe en plasma, qui couvre de 2 à 65 mm. Nous proposons aussi la découpe laser et la découpe jet d'eau selon la pièce.
Le plasma chauffe-t-il moins la pièce que l'oxycoupage ?
Oui. Le plasma découpe par fusion, avec une saignée fine et un apport de chaleur plus faible. L'oxycoupage découpe par combustion et laisse une zone affectée thermiquement plus large le long du bord. Pour une coupe sans aucune chaleur, la découpe jet d'eau est l'option à étudier.
Les tolérances changent-elles entre plasma et oxycoupage ?
Non. Nos découpes plasma et oxycoupage respectent toutes deux la norme ISO 9013, classe 442. Quand une cote demande plus de précision, nous usinons la pièce après découpe.
Les trous fraisés sont-ils possibles sur une tôle de plus de 65 mm ?
Oui. Au-delà de 65 mm, la pièce passe en oxycoupage, jusqu'à 160 mm. Notre tête tournante découpe le trou, rond ou carré, et sa fraisure dans la même opération que le contour.
- 01Votre pièce
- 02Envoi du plan
- 03Délai et précisions
- 04Vos coordonnées